Proceso de fabricación del contrapeso y de la placa de circuito impreso (PCB) de Muro Box N40
Muro Box N40 Actualización n.º 17
Hola a todos:
Les habla el inventor de Muro Box, el Dr. Chen-Hsiang Feng. A continuación se presenta el resumen de nuestra actualización más reciente de N40:
▴La fabricación de las placas de circuito impreso (PCB) de N40 comenzó el 12 de marzo de 2024. Visitamos la línea de producción de Mighty Net para documentar el proceso de producción.
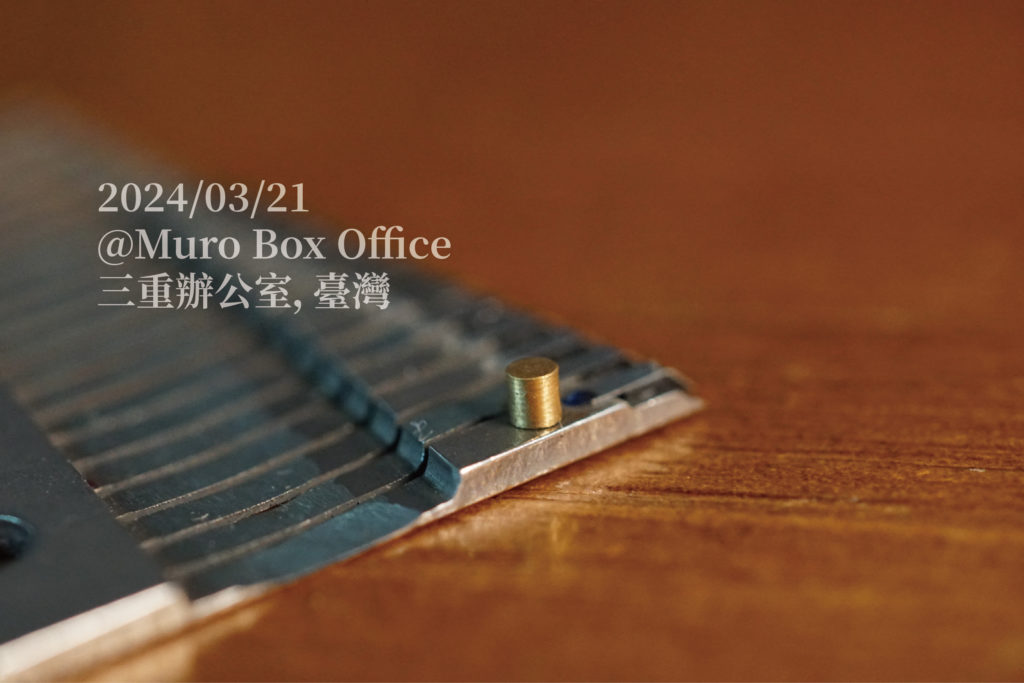
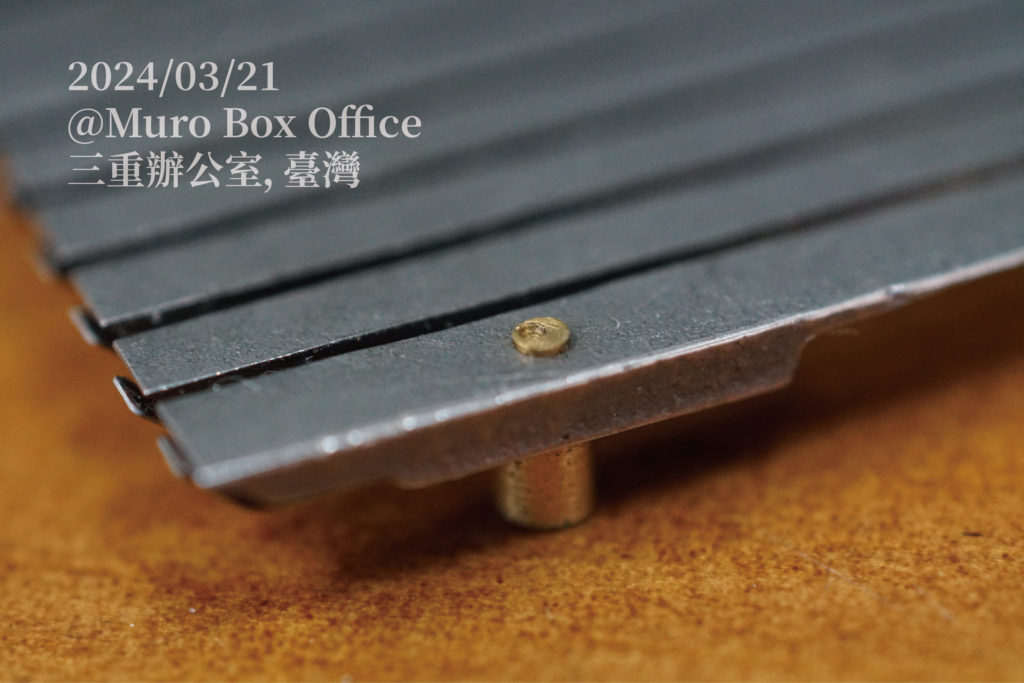
▴Debido a que el peso sobre la placa de vibración resultaba insuficiente para las notas graves, hemos rediseñado el peso de afinación y grabado cómo se produce.
▴Se explica el plan de envío de N40.
Visita a Mighty Net
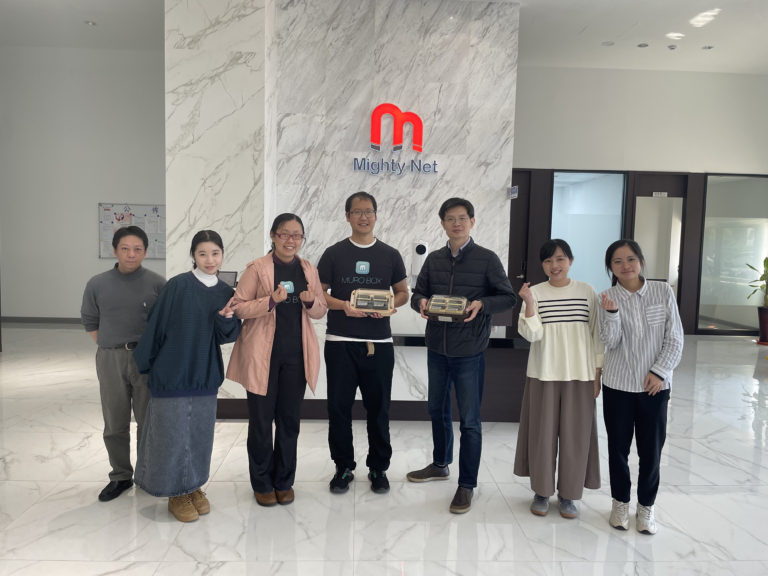
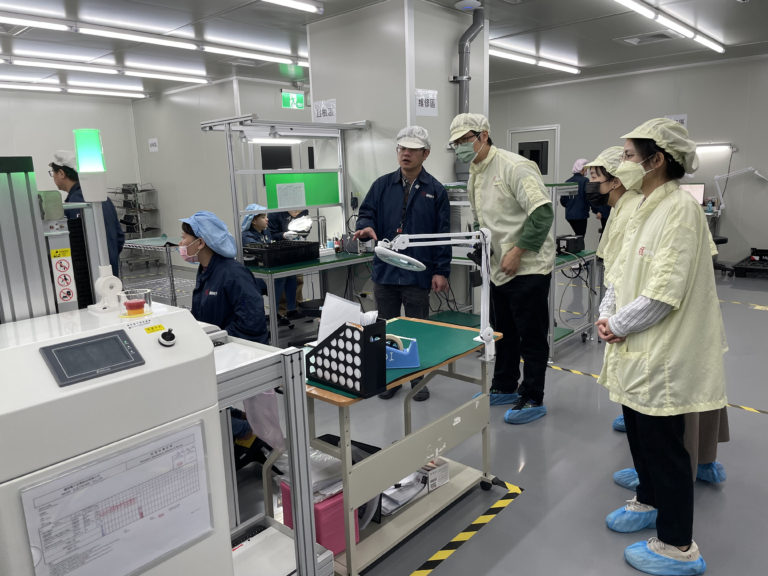
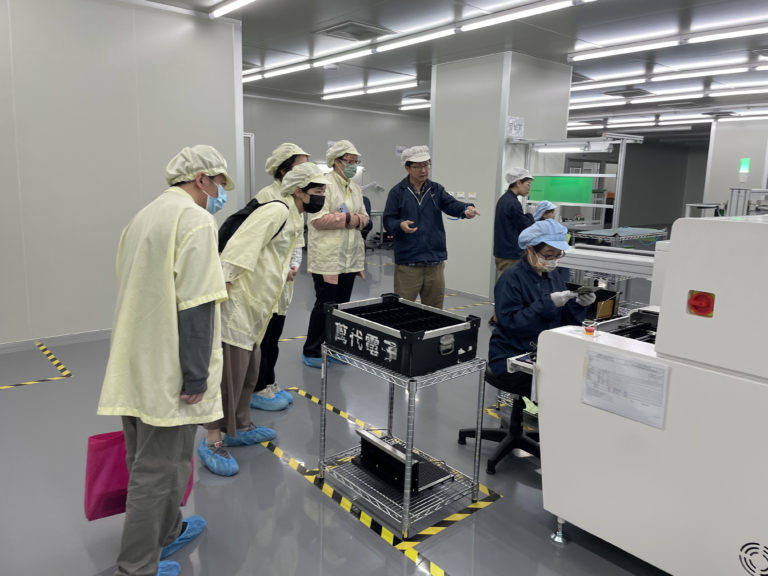
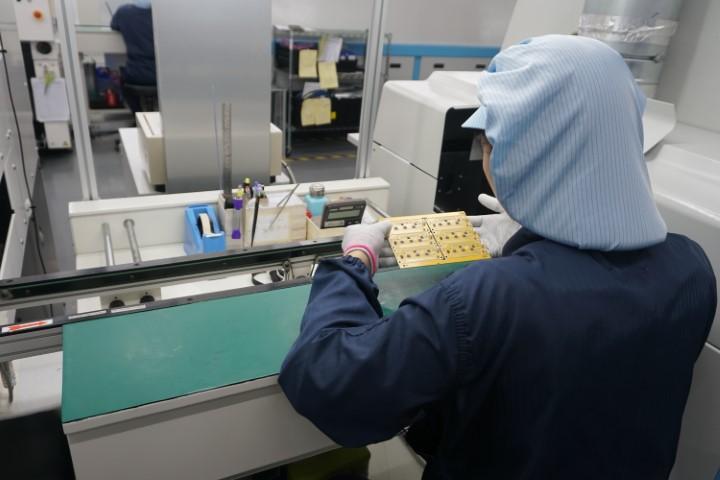
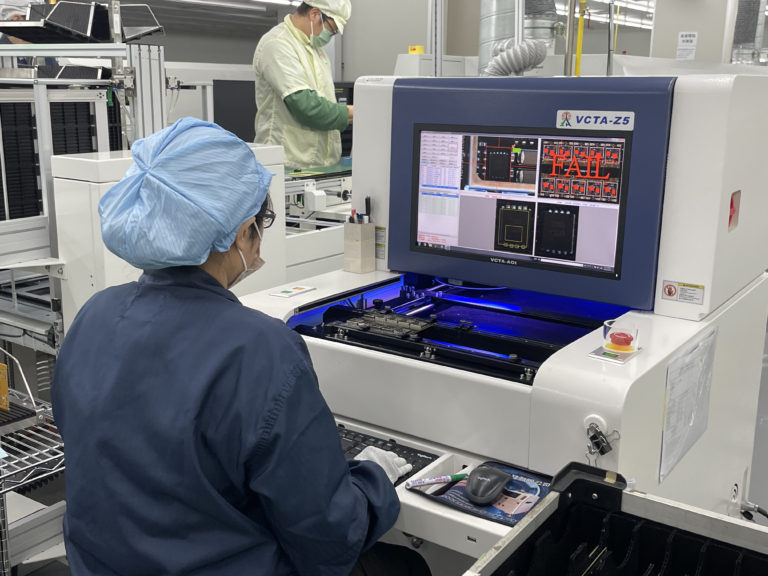
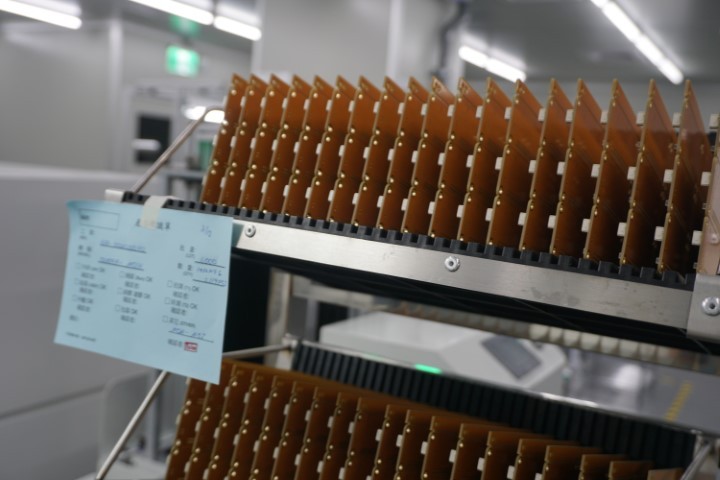
Estaba previsto que las placas de circuito impreso (PCB) para N40 entraran en producción en la línea de ensamblaje de Mighty Net, en el municipio de Xinfeng, condado de Hsinchu, el 12 de marzo de 2024. Aprovechamos esta oportunidad para que todo el personal de la empresa visitara las instalaciones en conjunto y observara y documentara el proceso de producción.
En marcado contraste con muchas de las funciones de la aplicación de nuestro producto, una de las filosofías de diseño de Muro Box consiste en «no parecer en absoluto un producto electrónico». Por ello, la placa de circuito impreso (PCB) no es visible desde el exterior e incluso el indicador luminoso de encendido se ha diseñado deliberadamente para que resulte muy discreto.
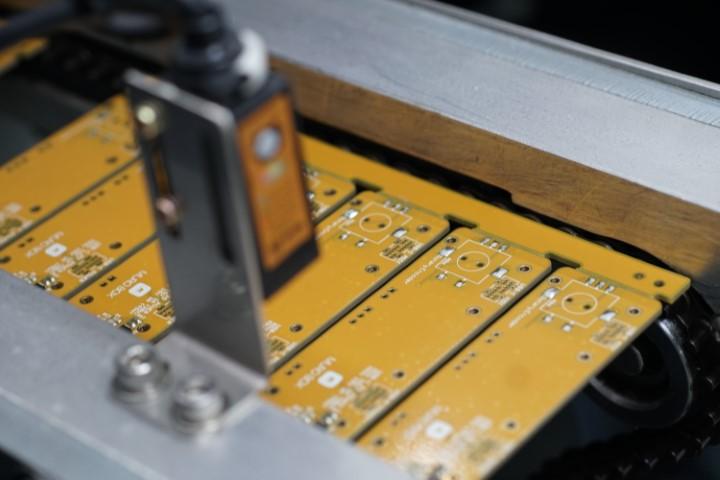
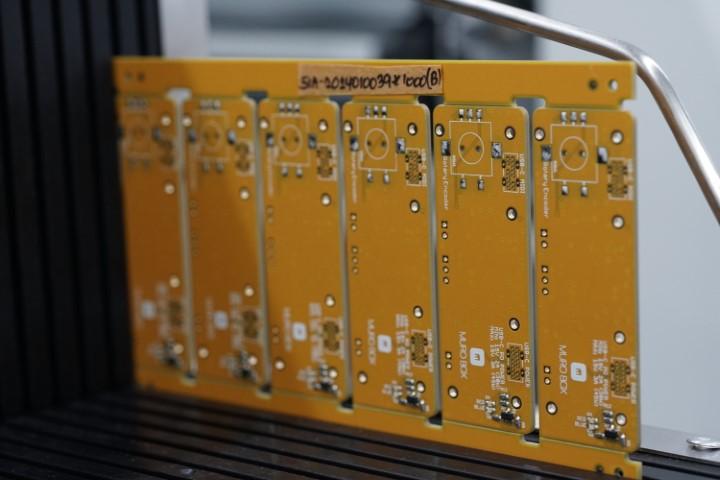
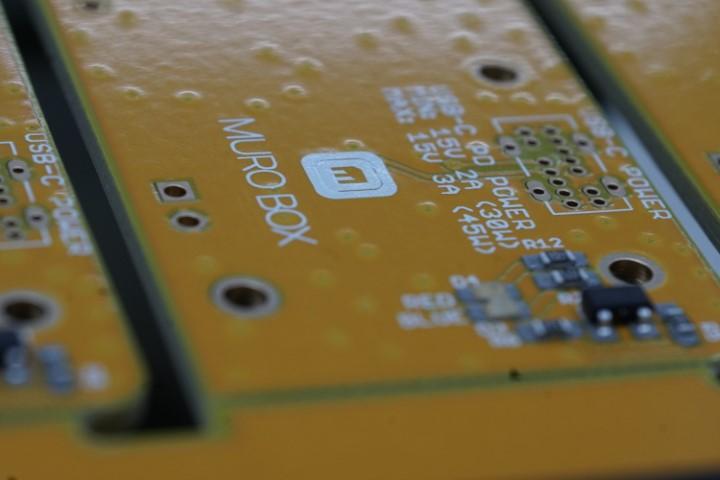
Diferenciamos las generaciones de productos mediante los colores de la placa de circuito impreso. A partir del modelo de primera generación de Muro Box N20, que emplea el color negro, también hemos utilizado el verde y el rojo. Para armonizar con la combinación de colores de latón puro del Muro Box N40 Sublime, optamos por el amarillo, que se hace eco de su esquema de latón y pone de relieve el simbolismo cromático tradicional de la «nobleza».


▲Las placas de circuito impreso (PCB) para el N40 fueron fabricadas por Mighty Net. Nuestro equipo también visitó la planta de producción en la fecha de fabricación programada para explorar el entorno de trabajo, incluidos los instrumentos de precisión y las actividades del personal de la fábrica.
La convocatoria de melodías de N40 ha concluido con éxito
Gracias a todos por su participación. El concurso ha concluido con éxito y hemos recibido incluso propuestas entusiastas de una sola persona que presentó docenas de canciones. No obstante, lamentamos informarles que, a fin de que más artistas tengan la oportunidad de figurar en la lista de reproducción oficial de Muro Box N40, hemos limitado la selección a una canción por autor.
Actualmente, estamos recopilando y evaluando las canciones. La próxima actualización de N40 compartirá la lista oficial de canciones más reciente para N40. Les rogamos permanecer atentos.
N40 Estado de producción
Riesgos de envío:
Como se ha mencionado anteriormente, nuestro objetivo es comenzar los envíos a los clientes a partir de la primera semana de abril. Actualmente, el reto radica en la llegada escalonada de los distintos componentes. No obstante, la falta de un solo componente podría obstaculizar el proceso de envío. Haremos todo lo posible para que todos los componentes lleguen a tiempo. En este momento, los dos componentes de mayor riesgo son la caja de resonancia y la placa vibratoria.
Riesgo de la caja de resonancia:
La propia caja de resonancia se diseñó relativamente tarde en el proceso, por lo que el proveedor no pudo preparar los materiales a tiempo. Hemos coordinado con el proveedor el envío en lotes pequeños, y nuestro objetivo de realizar el envío durante la primera semana de abril sigue siendo viable.
Riesgo de la plataforma vibratoria:
Nuestra tarea con la placa de vibración consiste en añadir pesos de afinación de latón adicionales a los dos tonos más graves del peine. Esto se debe a que los tonos más graves de nuestro peine no tienen el peso suficiente. Si no se añade peso adicional, afinarlos directamente hará que la base de los dientes del peine se adelgace, lo que dará lugar a una resistencia insuficiente y facilitará la deformación del peine (lo que eleva la tasa de defectos); además, el volumen de los tonos graves también será insuficiente (el sonido será más débil).
Este método de fabricación de los pesos de afinación plantea dos cuestiones:
(1) Por qué se utiliza latón.
(2) Cómo se fijan los pesos a los dientes del peine.
La razón de utilizar latón es que pretendemos emplear un proceso sin plomo, lo que descarta el uso de los bloques de plomo convencionales. El latón, al ser un material de mayor densidad, es la alternativa más común y está fácilmente disponible con propiedades de procesamiento estables.
Sin embargo, prescindir del plomo afecta al método de fijación. Tradicionalmente, los contrapesos de plomo se fijan al peine mediante adhesivo epoxi o soldadura.
No podemos aceptar el uso de adhesivo, ya que se trata de una fijación temporal y no de un método de producción estable.
Además, no se puede emplear la soldadura tradicional. Esto se debe a que el peine se somete a un tratamiento térmico para aumentar su dureza. Un calentamiento excesivo podría provocar un recocido, lo que ablandaría el material y afectaría al sonido. La razón por la que las pesas de plomo se podían soldar tradicionalmente es el bajo punto de fusión del plomo (327 °C), inferior a la temperatura de recocido del acero al carbono del peine (400 °C).
Por tanto, siempre que el control de temperatura sea estable, es posible soldar bloques de plomo parcialmente fundidos sin recocer el peine. No obstante, el latón tiene un punto de fusión superior a 900 °C, lo que imposibilita fundir bloques de latón a temperaturas inferiores a las que provocan el recocido. El uso exclusivo de soldadura de estaño estándar para fijar el latón es insuficiente: el punto de unión no soporta las vibraciones repetidas y terminará aflojándose.
Nuevo diseño de las pesas de afinación de latón en Muro Box
Hemos propuesto un nuevo método para fijar los bloques de latón mediante una unión de mortaja y espiga. Este consiste en perforar orificios en el extremo frontal de los dientes del peine, lo que permite que los bloques de latón se inserten y encajen directamente a presión sobre los dientes.
La dificultad que plantea el nuevo diseño del peso de afinación
Sin embargo, las cosas no resultaron tan sencillas como esperábamos. Dado que el peine se somete a un tratamiento térmico para endurecerlo, las brocas convencionales no son lo suficientemente duras para perforarlo. Por desgracia, debido a limitaciones en la adquisición de materias primas, no pudimos perforar el peine durante la etapa previa al tratamiento térmico. Por ello, el paso que más tiempo nos llevó fue encontrar la manera de perforar los peines ya fabricados.
En última instancia, decidimos utilizar un método que no se emplea en la fabricación tradicional de cajas de música: el mecanizado por electroerosión (EDM). En términos sencillos, este método consiste en emplear corrientes eléctricas de alta tensión para vaporizar y evaporar localmente el metal del peine, de forma similar a los rayos, sin sobrecalentar ni recocer el peine entero.
Para garantizar una producción en serie estable, llegamos incluso a adquirir máquinas de electroerosión (EDM) dedicadas, con el fin de asegurar que las especificaciones de perforación cumplieran con nuestros estándares. Sin embargo, esto supuso esperar la llegada de las máquinas, lo que provocó retrasos. Además, este nuevo proceso requería coordinación con el proceso de afinación, algo que nuestro equipo afrontaba por primera vez. Ello exigió una comunicación y una coordinación considerables para encontrar un método de producción estable. Por ello, al principio tuvimos que proceder con cautela para hallar la manera de producirlo de forma constante.
Plan de envío
Prevemos que la próxima actualización de N40 documente el primer lote de envíos reales. No obstante, por los motivos mencionados, el ritmo inicial de los envíos se ralentizará. Les pedimos paciencia para garantizar que no se pasen por alto posibles problemas de producción debido a la prisa.
Además, en abril enviaremos inicialmente varios lotes a clientes de Taiwán. Hemos tomado esta decisión porque necesitamos comprobar si el nuevo embalaje de envío resiste las caídas accidentales provocadas por el servicio de reparto. Después ampliaremos gradualmente los envíos internacionales.
Agradecemos su apoyo. Finalmente, nos acercamos al momento del primer envío. Al igual que todos ustedes, siento un profundo entusiasmo y una gran gratitud. Gracias por su apoyo constante a lo largo de este camino.
Muro Box Inventor: Dr. Chen-Hsiang Feng
2024/03/21